
Kenet Çatı İmalatı: Şantiyede Roll-Form ve Panel Boyu
Kenet çatı imalatı için Arel Mühendislik rehberi: şantiyede panel üretimi, yatay eklerin azaltılması, genleşme ve montaj koşulları.
1. Şantiyede Roll-Form (Mobil Çekme) Teknolojisi Nedir?
Geleneksel metal çatı kaplamalarında en büyük problem, fabrikada belirli standart ölçülerde (genellikle 6 ila 12 metre) kesilen panellerin nakliye edilip çatı üstünde uç uca eklenmesidir (binili kaplama). Yatayda yapılan bu ek yerleri, zamanla su sızıntılarının ve korozyonun (paslanmanın) birincil adresi haline gelir.
Mobil roll-form ekipmanı, uygun projelerde rulo metalin şantiyede panel haline getirilmesini sağlar. Panel boyu; metal türü, kalınlık, profil, sıcaklık hareketi, sabitleme düzeni, kaldırma ve montaj planıyla belirlenir. Her uzunluğu her sistem için uygun kabul etmek doğru değildir.
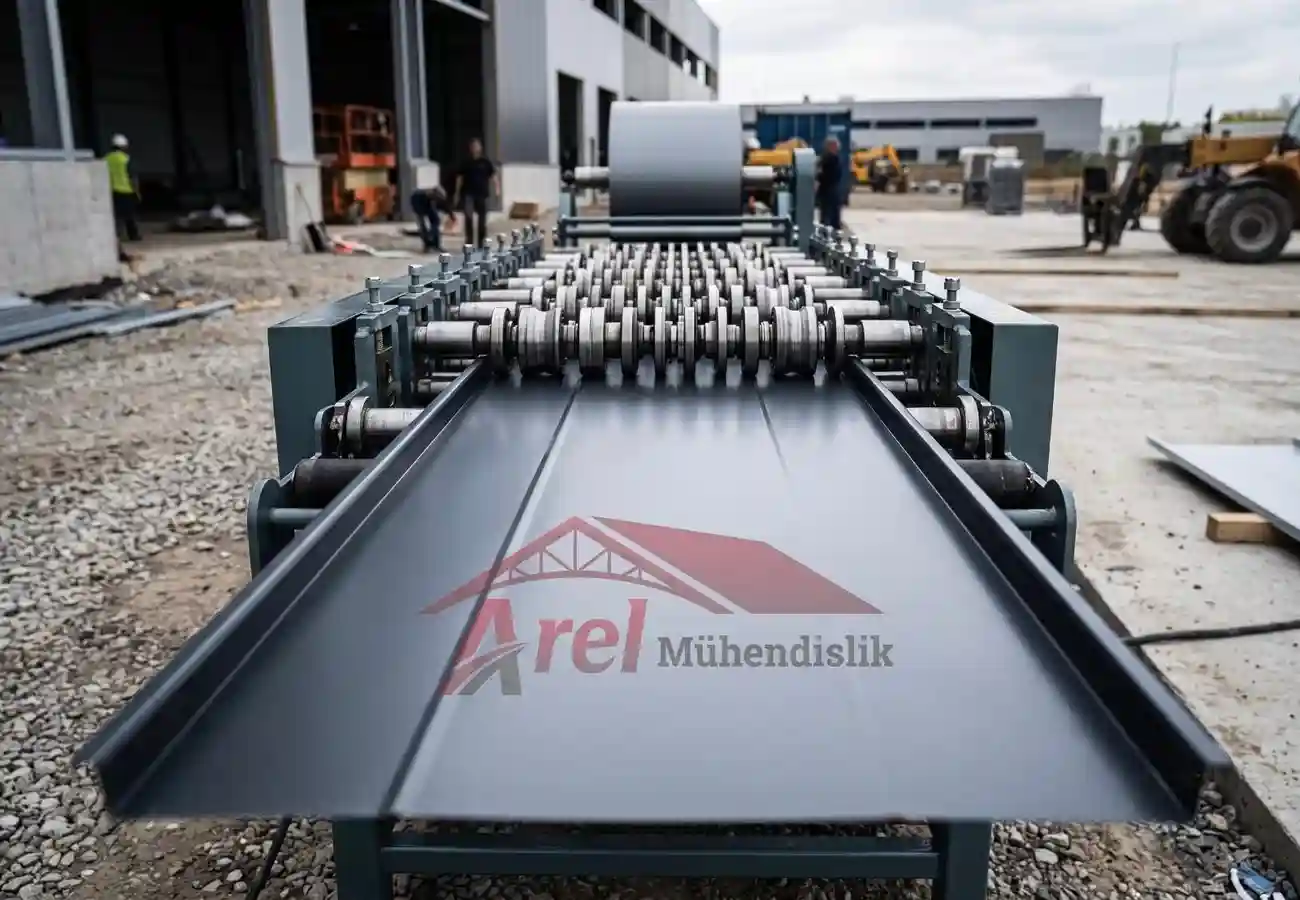 Görsel 1: Özel tır üstü mobil roll-form makinesi ile şantiyede milimetrik boyda eksiz kenet çatı paneli çekimi
2. Yatay Ek Yerlerinin Gizli Tehlikeleri: Su Sızdırma ve Korozyon
Standart parçalı metal çatılarda iki panelin birbiri üzerine bindirildiği yatay ek noktaları, zamanla doğa şartlarına yenik düşer. Yatay eklerin çatı stabilitesini ve sızdırmazlığını bozmasının 3 temel mühendislik nedeni şunlardır:
A. Kılcal Su Emme (Kılcallık Etkisi) ve Rüzgar Baskısı
Fırtınalı havalarda rüzgarın oluşturduğu pozitif basınç, saçaktan süzülen suyu yatay bindirme birleşimlerinden yukarı doğru tırmandırır. Ayrıca kılcallık (capillarity) etkisi nedeniyle su damlacıkları iki metal arasındaki dar boşluğa emilerek yalıtım katmanına ulaşır.
B. Mastik ve Conta Yaşlanması
Yatay bini yerlerinde su yalıtımı sağlamak adına sürülen poliüretan veya silikon bazlı mastikler, güneşin ultraviyole (UV) ışınlarına, donma-çözünme döngülerine ve sıcaklık farklarına en fazla 3-5 yıl dayanabilir. Kuruyup çatlayan mastikler su geçirgenliğine sebep olur.
C. Hapsedilen Nem ve Kenar Korozyonu
İki metalin üst üste bindiği aralıklarda hapsolan nem ve toz tanecikleri kurumaz. Bini yerlerinde zamanla sacın koruyucu galvaniz katmanı çizilir veya aşınırsa, nemin etkisiyle kenar korozyonu (edge corrosion) başlar ve sac içeriden dışarıya doğru çürür.
3. Şantiyede Yerinde İmalatın (Mobil Roll-Form) 7 Büyük Avantajı
Şantiyede mobil roll-form makinesi ile kesintisiz boyda panel üretmenin yapıya kazandırdığı eşsiz avantajlar:
- 1. Yatay eklerin azaltılması: Uygun panel planı enine ekleri azaltabilir. Dere, baca, ışıklık, kenet ve diğer birleşimler ayrıca çözülür; tek parça panel bütün çatının koşulsuz sızdırmaz olduğu anlamına gelmez.
- 2. Projeye göre panel boyu: Yerinde üretim taşıma sınırlamalarını azaltabilir. İmalat boyu, üretici koşulları ve genleşme ile birlikte değerlendirilir; sınırsız uzunluk taahhüdü verilmez.
- 3. Taşıma ve istif kontrolü: Rulo taşıma bazı uzun panel lojistiğini azaltır. Ruloların ve üretilen panellerin kaldırılması, depolanması ve yüzey koruması yine kontrol edilmelidir; hasar riski tamamen ortadan kalkmaz.
- 4. Metraja uygun üretim: Yerinde ölçü ve üretim, kesim planının sahaya uyarlanmasını kolaylaştırabilir. Fire; çatı geometrisi, detaylar ve üretim planına bağlıdır. Sıfır fire veya sabit tasarruf yüzdesi varsayılmamalıdır.
- 5. Hızlı Şantiye İlerlemesi ve Zamandan Tasarruf: Mobil roll-form makinelerimiz dakikada 10-15 metre boyunda kenet panel üretebilir. Bu sayede binlerce metrekarelik dev çatılar günler içerisinde kapatılabilir.
- 6. Isıl Genleşmenin Engelsiz Yönetimi: Tek parça paneller, altlarına konulan kayar (hareketli) klipsler üzerinde yaz ve kış sıcaklık farklarında serbestçe uzayıp kısalarak çatı yüzeyinde dalgalanma yapmaz.
- 7. Pürüzsüz ve Mimaride Kesintisiz Estetik Görünüm: Yatay çizgi, ek yeri veya yama görüntüsü olmadan saçaktan mahyaya uzanan jilet gibi çizgisel kenet hatları yapıya modern ve prestijli bir mimari görünüm katar.
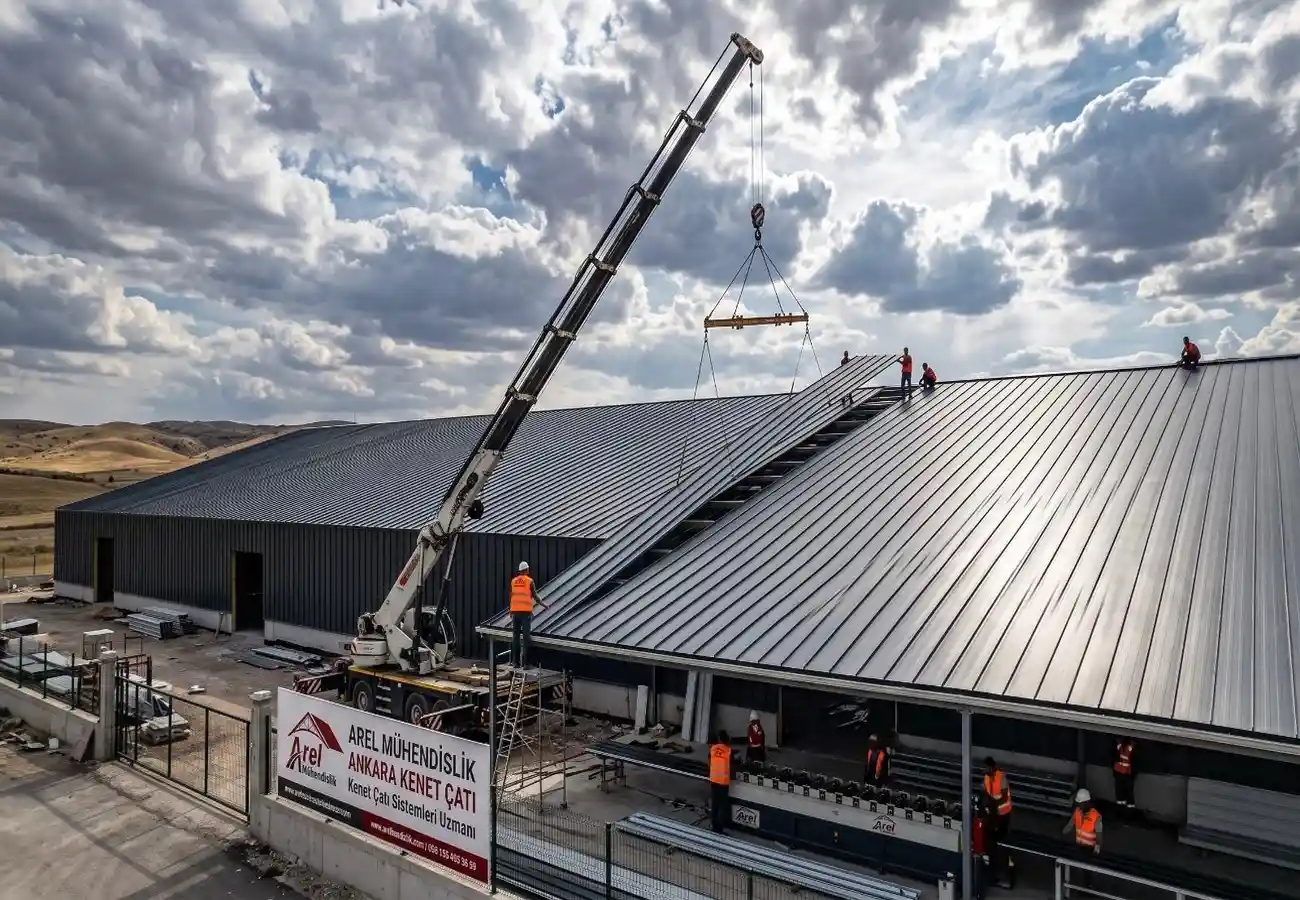 Görsel 2: Saçaktan mahyaya vinç yardımıyla tek parça halinde taşınan eksiz kenet çatı paneli montajı
Karşılaştırma Tablosu: Fabrika Kesim (Ekli) vs. Şantiyede Roll-Form (Eksiz)
| Kontrol konusu | Şantiyede üretim | Fabrikada üretim |
|---|---|---|
| Panel boyu | Ürün, genleşme ve montaj planına göre seçilir. | Ürün koşullarıyla birlikte taşıma ekipmanı ve güzergâh değerlendirilir. |
| Birleşimler | Enine ekler azaltılabilir; diğer detaylar ayrıca çözülür. | Gerekli ekler üretici detayına uygun tasarlanır. |
| Hasar ve fire | Taşıma, istif ve kesim planı kontrol edilir. | Taşıma, istif ve kesim planı kontrol edilir. |
| Uygunluk | Alan, ekipman, enerji ve iş güvenliği planı gerekir. | Teslim boyları, indirme ve sahaya erişim planı gerekir. |
4. Lojistik ve Yüksek İrtifada (Çatı Üstünde) Roll-Form Çekimi
Şantiyede yerinde imalat iki farklı operasyonel yöntemle gerçekleştirilebilir:
A. Zemin Seviyesinde Çekim ve Vinçle Kaldırma
Roll-form makinemiz şantiye sahasındaki düz bir zemine kurulur. Paneller zeminde boyuna çekildikten sonra özel traversli kaldırma vinçleri vasıtasıyla bükülmeden, formunu koruyarak doğrudan çatıya aktarılır.
B. Çatı Üstünde (İskele / Vinç Platformu) Doğrudan İmalat
Çevresi dar veya zemin alanı kısıtlı olan şehir içi projelerde; mobil roll-form makinemiz vinç veya hidrolik platformlar yardımıyla doğrudan çatı hizasına yükseltilir. Sac makineden çıkar çıkmaz direkt çatı zeminine kaydırılarak monte edilir. Bu yöntem alan darlığı olan yüksek binalarda kusursuz bir çözüm sunar.
5. Şantiyede Roll-Form Çekiminde Yapılan 5 Kritik Hata
Şantiyede mobil çekim büyük ustalık ve hassas makine kalibrasyonu gerektirir. Dikkat edilmediğinde karşılaşılan hatalar:
- Makine Makaralarının Kalibrasyonsuz Olması: Roll-form makinesindeki ezici hat makaraları düzgün ayarlanmazsa çekilen panellerde burkulma, bükülme veya dalgalanma (oil canning) meydana gelir.
- Koruyucu Folyo Kullanmamak: Şantiyede çekim esnasında boyalı sacın üzeri Koruyucu PE Folyo ile kaplanmazsa makine tırnakları boyayı çizer ve paslanmaya zemin hazırlar.
- Panelleri Bükerek Çatıya Taşımak: Zeminde çekilen çok uzun paneller vinçle kaldırılırken ortadan esnetilip bükülürse kilit formu bozulur ve robota çektirilirken kilitlenmez.
- Giyotin Kesim Hatası: Panel uçlarının makasla yamuk kesilmesi durumunda saçak ve mahya damlalık bükümleri düzgün yapılamaz.
- Sıcaklık Payını (Tolerans) Unutmak: Çok uzun paneller kesilirken mevsimsel genleşme payı (her 10 metrede ortalama 1 cm) dikkate alınmazsa sıcakta panel mahya kapağını zorlar.
6. Sıkça Sorulan Sorular (SSS)
❓ Şantiyede en fazla kaç metre uzunlukta tek parça panel çekilebilir?
Uygun panel boyu seçilen metal ve profilin üretici koşullarına, sıcaklık hareketine, sabitlemeye, kaldırmaya ve montaj erişimine göre belirlenir. Makinenin üretim kapasitesi tek başına çatıda kullanılabilecek uzunluğu belirlemez.
❓ Mobil roll-form makinesi için şantiyede elektrik altyapısı nasıl olmalıdır?
Mobil roll-form tırlarımız kendi jeneratör altyapısına sahiptir. Şantiyenizde elektrik olmasa dahi kesintisiz imalat yapabiliriz.
❓ Eksiz kenet çatı panellerinin garantisi nedir?
Arel Mühendislik’in uygulama garantisi 5 yıl (60 ay) olarak belirtilir. Başlangıç tarihi, kapsanan işler, bakım şartları ve istisnalar projeye ait yazılı garanti belgesinden kontrol edilmelidir. Ürün ömrü ve üretici garantisi uygulama garantisinden ayrıdır.
Teknik kaynak: RHEINZINK çatı sistemleri. Üretici koşulları ilgili ürüne özeldir; başka metallere doğrudan uygulanmaz.